색채 공초점으로 양면 두께를 잴 때 프레임 온도가 남기는 오차
OPTICS
두 헤드 사이 강철 프레임이 1 K만 변해도 두께 값은 1.2 μm 움직여, 2 μm 편차를 잡는 데 남는 여유가 거의 없습니다.
투명 커버와 코팅의 2 μm 두께 편차를 놓고, 색채 공초점의 원리와 2채널 양면 측정이 굴절률을 지우는 방식, 열과 기울기와 광점 어긋남이 먹는 몫을 계산했습니다.
읽는 시간 약 12분
사출 성형한 렌즈 돔이나 유리 커버는 양면이 매끈한 투명 시료라, 빛이 표면에서 거울처럼 조금 반사되고 대부분은 안으로 지나갑니다. 굴절률 1.5인 유리 면 하나가 수직으로 되돌려 보내는 빛은 프레넬 반사1로 4 %뿐입니다. 이런 부품에서 품질을 가르는 것은 흠집보다 두께입니다. 코팅이나 접착층이 설계값보다 2 μm 얇아지면 색도 모양도 그대로인데, 초점이 옮겨 가거나 결합 강도가 모자라는 불량이 뒤늦게 드러납니다.
2D 카메라로는 이 편차를 붙잡을 단서가 없습니다. 바뀐 것이 광축 방향의 거리뿐이기 때문입니다. 그래서 거리를 직접 재는 색채 공초점2 센서가 후보가 되고, 최근에는 헤드 두 개를 컨트롤러 하나에 묶어 시료의 위아래를 함께 재는 제품이 나왔습니다. 저는 이 구성을 2 μm라는 숫자 하나에 맞춰 따져 봅니다. 원리가 그 숫자를 감당하는지, 양면 측정이 무엇을 지우고 무엇을 새로 들여오는지입니다.
카메라가 2 μm 두께를 못 보는 이유
카메라가 기록하는 것은 반사광의 밝기 분포입니다. 두께가 2 μm 바뀌어도 표면의 색과 무늬가 그대로면 밝기 분포도 그대로라, 영상에는 바뀐 흔적이 남지 않습니다. 초점으로 읽을 수도 없습니다. 개구수 0.05인 검사용 렌즈의 피사계 심도3를 파장 0.55 μm로 어림하면 0.55 ÷ 0.05² = 220 μm라서, 2 μm 차이는 심도의 1 %에도 못 미칩니다.
그림자나 간섭무늬로 간접 판정하는 방법도 있지만, 조명 각도와 표면 상태에 따라 결과가 흔들립니다. 두께 자체가 품질 지표라면 저는 영상에서 단서를 찾는 시도를 오래 끌지 않고, 광축 방향의 거리를 직접 재는 센서로 넘어가는 편을 택합니다. 그 센서가 재는 방식을 알아야 2 μm를 어디까지 믿을지도 정할 수 있습니다.
파장이 거리를 대신 잰다
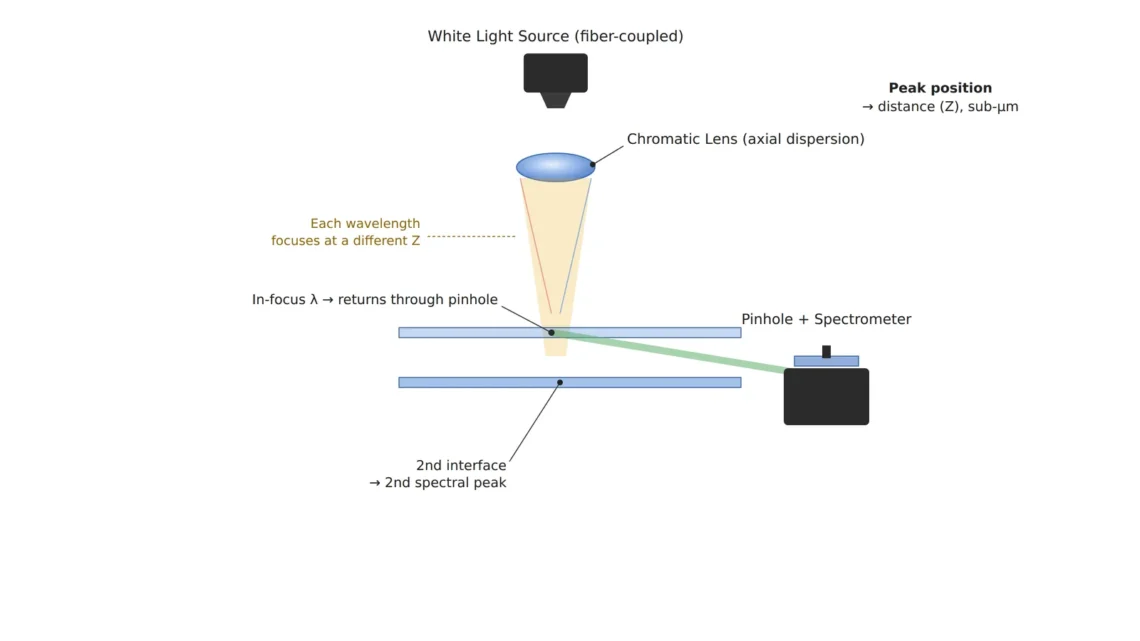
색채 공초점 센서는 일부러 축상 색수차4를 크게 만든 렌즈를 씁니다. 백색광을 이 렌즈로 보내면 파장마다 초점이 맺히는 거리가 달라지고, 대상 표면에 정확히 초점이 맞은 파장의 빛만 핀홀을 지나 분광기5로 돌아옵니다. 분광기에서 가장 센 파장의 위치를 거리로 바꾸면 측정이 끝납니다. Mitutoyo의 미국 등록특허 US10197382B2(우선일 2016년 10월 20일, 등록 2019년 2월 5일)는 파장이 서로 다른 빛을 대물렌즈로 서로 다른 거리에 모으고, 초점이 맞은 자리에서 돌아온 빛으로 대상의 위치를 계산하는 센서에 측정 자리를 눈으로 보는 관찰부를 더한 구성을 다룹니다.
투명 시료에서는 윗면과 아랫면이 각각 다른 파장을 되돌려 보내 스펙트럼에 봉우리가 두 개 생기고, 둘의 간격이 두께가 됩니다. 다만 이 간격은 빛이 시료 안을 지나며 굴절된 겉보기 값이라, 근축 근사로는 실제 두께를 굴절률6로 나눈 값에 가깝습니다. 굴절률 1.5인 코팅이 2 μm 얇아지면 겉보기 간격은 1.33 μm만 줄고, 두께 100 μm 코팅에서 굴절률을 0.01 틀리게 넣으면 두께 값은 0.67 μm 틀어집니다. 0.67 μm는 작은 숫자가 아니에요.
층 사이 반사가 약한 것도 문제입니다. 굴절률 1.5와 1.6이 맞닿은 경계면은 프레넬 반사로 0.1 %만 돌려보내, 공기와 유리 경계의 4 %보다 약 38배 약한 봉우리를 만듭니다. 이런 봉우리는 잡음과 겹치기 쉬워 컨트롤러에서 봉우리 세기의 하한과 찾을 봉우리 수를 함께 정해야 합니다. 층마다 굴절률 차이와 표면 거칠기가 달라 다층 시료에서 봉우리가 안정적으로 갈라질지는 샘플 테스트 전 확언 불가입니다.
양면을 따로 재면 굴절률이 빠진다
헤드 두 개를 시료의 위와 아래에 마주 놓으면 계산이 달라집니다. 위 헤드는 윗면까지의 거리를, 아래 헤드는 아랫면까지의 거리를 재고, 두 헤드 사이의 간격에서 두 거리를 빼면 두께가 나옵니다. 빛이 시료 안을 지나지 않으니 굴절률이 계산에서 빠집니다. 불투명한 시료도 같은 방식으로 잴 수 있다는 점이 다중 봉우리 방식과 다른 쓸모입니다.
Micro-Epsilon은 2채널 컨트롤러 IFC2412와 IFC2417을 내놓았고, Instrumentation Monthly는 2026년 2월 23일 기사에서 이 두 제품이 컨트롤러 하나로 양면 두께를 측정하게 해 준다고 전했습니다. 회사 자료에 따르면 IFC2412는 측정 속도를 8 kHz까지 조절할 수 있고 분해능은 2 nm부터이며, IFC2417은 25 kHz까지 재고 다중 봉우리로 투명 층을 다섯 개까지 잽니다. 두 컨트롤러의 값을 소프트웨어에서 맞추던 구성과 달리, 두 채널을 한 장치 안의 계산 기능으로 묶는 구조입니다.
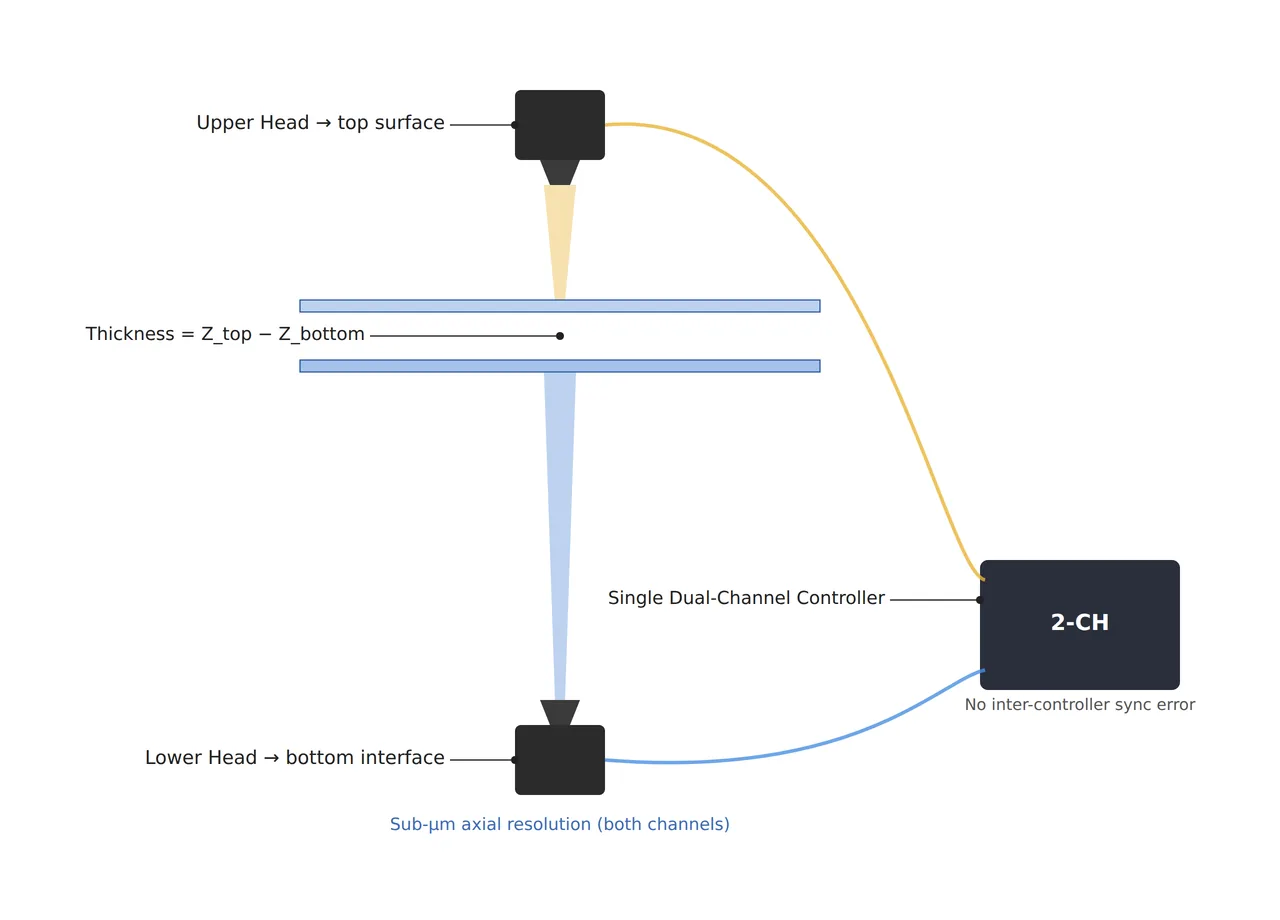
그림처럼 두 헤드가 같은 축 위에서 마주 봐야 두께가 한 점의 두께가 됩니다. 이 구조는 굴절률을 지우는 대신, 두 헤드 사이의 간격과 두 광점의 정렬이라는 새 변수를 들여옵니다. 2 μm를 다루는 셋업에서 가장 먼저 흔들리는 것이 이 둘입니다.
헤드 사이 프레임이 1 K에 1.2 μm 움직인다
두께는 두 헤드 사이 간격에서 두 거리를 뺀 값이라, 간격이 변하면 두께가 그대로 변합니다. 두 헤드를 잇는 강철 프레임의 길이를 100 mm, 선팽창계수7를 11.7 × 10⁻⁶/K로 가정하면 온도가 1 K 오를 때 간격은 1.17 μm 늘어나고, 시료가 그대로여도 두께 값은 1.17 μm 줄어듭니다. 2 μm 편차를 판정하면서 측정 오차를 그 10분의 1인 0.2 μm로 묶으려면 프레임 온도를 0.17 K 안에서 지켜야 하는 계산입니다. 알루미늄 프레임이라면 선팽창계수가 강철의 약 두 배라 1 K당 1.17 μm도 두 배 가까이 커집니다.
1.17μm/K
길이 100 mm 강철 프레임이 1 K에 늘어나는 양, 곧 두께 오차
1.37μm
두께 1.0 mm 커버가 3° 기울 때의 코사인 오차
4%
굴절률 1.5 유리 면 하나의 수직 프레넬 반사
현장에서 0.17 K를 계속 지키기는 어렵습니다. 그래서 저는 두께를 아는 기준 시편8을 정해진 간격마다 두 헤드 사이에 넣어 간격 값을 다시 잡는 쪽을 택합니다. 기준 시편 측정 사이의 온도 변화가 0.17 K를 넘지 않도록 간격을 정하면 되니, 프레임 온도를 기록해 두면 그 간격도 계산할 수 있습니다. 열팽창이 작은 재료로 프레임을 만드는 방법도 있지만, 기준 시편 확인은 그때도 필요합니다.
기울기와 광점 어긋남이 먹는 몫
시료가 측정축에 대해 기울면 두 헤드가 재는 길이는 두께를 코사인으로 나눈 값이 됩니다. 두께 1.0 mm 커버가 1° 기울면 코사인 오차9는 0.15 μm, 2°면 0.61 μm, 3°면 1.37 μm입니다. 3° 기울기 하나가 2 μm 판정 여유의 3분의 2를 먹는 셈이라, 시료를 받치는 지그의 평행도가 측정 정밀도의 일부가 됩니다. 지그도 측정기의 일부죠.
두 광점10이 옆으로 어긋나는 것도 같은 크기의 문제입니다. 위 광점과 아래 광점이 50 μm 떨어져 있고 아랫면이 2 % 기울어 있으면, 두 헤드는 서로 다른 자리의 두께를 재게 되어 오차가 50 μm × 0.02 = 1 μm입니다. 렌즈 돔처럼 굽은 면에서는 중심을 벗어날수록 기울기가 커져 이 오차도 커집니다. 저라면 기준 시편과 함께 기울기를 아는 쐐기 시편으로 두 광점의 어긋남을 확인하고, 측정 자리를 눈으로 보며 맞출 수 있는 관찰부가 있는 헤드를 우선 검토합니다.
속도도 같은 표에 올립니다. 시료가 초당 100 mm로 지나가며 한 줄을 훑는다면 8 kHz에서는 12.5 μm마다, 25 kHz에서는 4 μm마다 한 점을 얻습니다. 측정 속도를 올리면 점은 촘촘해지지만 한 번 측정에 쓰는 빛의 시간이 짧아져, 반사 4 %짜리 투명 면에서 봉우리가 약해지지 않는지 함께 봐야 하죠.
2 μm 편차를 지키는 양면 셋업과 구조광 3D의 경계
양면 측정기를 세울 때는 판정할 편차의 크기, 두 헤드와 프레임과 지그의 조건, 컨트롤러 파라미터를 표 하나에 함께 적습니다. 헤드의 WD11와 측정 범위는 모델마다 달라 사양서로 확인해야 하고, 두 헤드가 마주 보는 구성에서는 시료를 넣고 빼는 자리와 기준 시편이 들어갈 자리까지 그 간격 안에 확보돼야 합니다. 2 μm를 판정하는 측정 오차 예산을 0.2 μm로 잡으면, 열과 기울기와 광점 어긋남이 이 예산을 어떻게 나눠 쓰는지가 표의 중심입니다.
| 구분 | ① 최소 불량 크기 | ② 광학 셋업 · 조명 · WD | ③ 알고리즘 파라미터 |
|---|---|---|---|
| 두께 편차 | 코팅 · 커버 두께 편차 2 μm (측정 오차 예산 0.2 μm) | 색채 공초점 헤드 2개를 마주 배치, 2채널 컨트롤러 1대. 헤드 WD와 측정 범위는 모델별 사양서 확인, 시료 출입과 기준 시편 자리를 간격 안에 확보 | 두께 = 헤드 간격 − 윗면 거리 − 아랫면 거리. 굴절률 불필요 (다중 봉우리 방식은 굴절률 0.01 오차에 100 μm 코팅 0.67 μm) |
| 열 · 프레임 | 1 K당 1.17 μm (강철 100 mm 가정) | 프레임 온도 기록, 열팽창이 작은 재료 검토 | 기준 시편 재측정 간격을 프레임 온도 변화 0.17 K 이내로 설정 |
| 기울기 · 광점 | 3° 기울기 1.37 μm, 광점 50 μm 어긋남 × 기울기 2 % = 1 μm | 지그 평행도 관리, 관찰부로 두 광점 정렬 확인 | 봉우리 세기 하한과 봉우리 수 제한 설정 (유리 면 반사 4 %, 층간 0.1 %). 8 kHz면 100 mm/s에서 12.5 μm 간격 |
세 줄을 함께 채우면 2 μm 편차가 측정 오차 예산 0.2 μm 안에서 판정되는지 셈이 섭니다. 색채 공초점의 분해능은 nm 단위라도, 열과 기울기와 광점 정렬이 μm 단위로 그 여유를 먹기 때문입니다.
반대로 구조광 3D가 맞는 자리도 있습니다. 솔더 범프나 사출품 표면처럼 면 전체의 형상을 한 번에 봐야 한다면, 점을 하나씩 재는 색채 공초점보다 면을 통째로 재구성하는 구조광 3D12가 빠릅니다. 색채 공초점은 정해진 몇 점의 두께를 높은 분해능으로 반복해 재는 데 강합니다. 어느 쪽이 실제 부품에서 유리한지는 표면 반사율과 필요한 점의 수에 따라 달라 샘플 테스트 전 확언 불가입니다.
두께 오차를 열과 기울기와 정렬로 나눠 보는 계산은 투명 부품의 검사 사양을 정하는 엔지니어에게 출발점이 되는 숫자이고, 정밀 측정 쪽에서는 이 분해가 교정 계획의 뼈대가 됩니다. 측정기를 고를 때는 센서 분해능 숫자와 함께 프레임 온도 관리와 기준 시편 운용 계획을 받아 두어야 그 분해능이 현장에서 남습니다. 이 글은 기술 설명이며 투자 권유가 아닙니다. 자세한 내용은 면책조항을 참고하세요.
현장 노트
코팅 두께가 설계값보다 2 μm 얇아지는 것을 잡아야 한다면 저는 두께를 아는 기준 시편부터 준비합니다. 두 헤드 사이에 기준 시편을 넣고 하루 동안 한 시간마다 두께 값을 찍어 프레임 온도와 나란히 놓으면, 1 K당 몇 μm가 움직이는지를 직접 잰 값으로 얻습니다. 그다음 쐐기 시편으로 두 광점의 어긋남을 재고, 지그를 1°, 2°, 3° 기울여 코사인 오차가 계산대로 나오는지 확인합니다.
현장 체크포인트
기준 시편 하루치 기록과 기울기 시험 결과가 나오면 2채널 양면 측정을 양산에 넣을지는 아래 질문이 가릅니다.
- WD 확보: 두 헤드 사이 간격 안에 시료 출입과 기준 시편 자리가 헤드 WD를 지키며 들어가는가?
- 프레임 온도를 기록하고, 기준 시편 재측정 간격을 온도 변화 0.17 K 이내로 정했는가? (강철 100 mm에서 1 K당 1.17 μm)
- 지그의 기울기를 재서 코사인 오차가 예산 안에 드는가? (1.0 mm 두께에서 3°면 1.37 μm)
- 쐐기 시편으로 두 광점의 어긋남을 확인했는가? (50 μm × 기울기 2 % = 1 μm)
- 다중 봉우리 방식을 쓴다면 층별 굴절률 값의 근거를 확인했는가?
- 봉우리 세기 하한을 투명 면 반사(4 %)와 층간 반사(0.1 %)에 맞춰 정했는가?
- 측정 속도를 올린 뒤에도 봉우리 세기가 하한 위에 머무는가?
자주 묻는 질문
한쪽 헤드의 다중 봉우리와 2채널 양면 측정 가운데 무엇을 고르나요?
아랫면에 빛이 닿지 않는 불투명 기판 위의 코팅이라면 한쪽에서 다중 봉우리로 재야 하고, 그때는 층별 굴절률이 정확해야 합니다. 시료의 위아래에 헤드를 놓을 수 있고 굴절률이 불확실하다면 2채널 양면 측정이 굴절률 문제를 없애 줍니다. 대신 프레임 열팽창과 광점 정렬을 관리하는 부담이 따라옵니다.
분해능이 2 nm면 2 μm는 쉽게 재지 않나요?
분해능은 센서가 구분하는 가장 작은 변화이고, 두께 값의 정확도는 프레임과 지그와 정렬이 함께 정합니다. 본문 계산처럼 프레임 1 K가 1.17 μm, 기울기 3°가 1.37 μm를 만들 수 있으니, 저는 이 오차들의 합이 0.2 μm 안에 드는지를 기준으로 봅니다.
측정 속도는 높을수록 좋은가요?
점이 촘촘해지는 대신 한 번 측정에 쓰는 빛의 시간이 줄어듭니다. 반사가 4 %뿐인 투명 면이나 층간 반사가 0.1 %인 경계에서는 봉우리가 약해질 수 있어, 필요한 점 간격을 먼저 계산하고 그 간격을 만드는 가장 낮은 속도에서 시작하는 편이 안정적입니다.
용어 풀이
- [1] 프레넬 반사 Fresnel reflection
굴절률이 다른 두 물질의 경계에서 빛 일부가 되돌아오는 현상입니다. 수직 입사에서는 ((n₂ − n₁) ÷ (n₂ + n₁))²로 구합니다. ↩ - [2] 색채 공초점 chromatic confocal
파장마다 초점 거리가 다른 렌즈와 핀홀, 분광기로 대상까지의 거리를 재는 방식입니다. ↩ - [3] 피사계 심도 depth of field, DOF
초점이 맞은 것으로 보이는 앞뒤 거리 범위입니다. 회절 한계 렌즈에서는 대략 파장 ÷ NA²입니다. ↩ - [4] 축상 색수차 axial chromatic aberration
파장에 따라 초점이 광축 방향으로 다른 자리에 맺히는 현상입니다. 색채 공초점은 이를 일부러 키워 씁니다. ↩ - [5] 분광기 spectrometer
빛을 파장별로 나눠 각 파장의 세기를 재는 장치입니다. ↩ - [6] 굴절률 refractive index
빛이 물질 안에서 진공보다 얼마나 느려지는지를 나타내는 값입니다. 유리는 1.5 안팎입니다. ↩ - [7] 선팽창계수 coefficient of linear thermal expansion
온도 1 K 변화에 길이가 변하는 비율입니다. 본문은 강철을 11.7 × 10⁻⁶/K로 가정했습니다. ↩ - [8] 기준 시편 reference sample, master
두께를 정확히 아는 시편입니다. 정해진 간격으로 재서 측정계의 기준값을 다시 잡습니다. ↩ - [9] 코사인 오차 cosine error
측정축과 대상이 기울어 측정 길이가 실제보다 1/cos 배로 길어지는 오차입니다. ↩ - [10] 광점 measuring spot
센서가 실제로 거리를 재는 대상 위의 작은 빛 점입니다. ↩ - [11] WD working distance
헤드 앞면에서 대상 표면까지의 거리입니다. 시료 출입과 기준 시편 자리를 함께 정합니다. ↩ - [12] 구조광 3D structured-light 3D
무늬를 비춰 그 무늬가 휘는 모양으로 면 전체의 3차원 형상을 한 번에 재구성하는 방식입니다. ↩
참고 자료
- Micro-Epsilon, “New possibilities in confocal measurement technology” 뉴스룸 기사(IFC2412 8 kHz·2 nm부터, IFC2417 25 kHz·투명 층 5개, 컨트롤러 하나로 양면 두께). micro-epsilon.com
- Instrumentation Monthly, “New compact two-channel confocal controllers enable two-sided thickness measurements using just one controller”, 2026-02-23. instrumentation.co.uk
- Mitutoyo Corp., US10197382B2 “Chromatic confocal sensor”, 우선일 2016-10-20, 등록 2019-02-05. Google Patents
함께 읽으면 좋은 글 — 밝기로는 안 보이는 솔더 리드 들뜸을 3D 구조광은 어떻게 잴까 · 깊이 카메라의 오차는 거리의 제곱으로 자란다 · 리퀴드 렌즈 오토포커스, 다품종 소량 생산 라인의 초점 문제를 푸는 법

Noctvision
2005년부터 생산설비의 기계설계와 프로젝트 관리를 맡아 온 엔지니어입니다. 설비에 들어가는 카메라·렌즈·조명을 수식과 공개 자료로 계산하고, 가정과 출처를 함께 밝혀 기록합니다.


함께 읽으면 좋은 글
높이가 제각각인 부품을 초점 하나로 다 잡을 수 있을까
3D 검사로 바꾸면 오히려 놓치는 결함 구간