반사 심한 금속 표면의 스크래치는 조명부터 다시 고른다
LIGHTING
연마·도금 금속의 스크래치 조명은 표면 모양으로 먼저 가르고, 평탄 경면에 쓰는 확산판 없는 동축은 기울기 0.93°를 넘는 순간 바탕이 어두워집니다.
평탄 경면, 곡면 경면, 헤어라인, 유광과 무광 혼재의 네 표면에 동축, 돔, 저각 조명, 교차 편광과 HDR을 짝지으며 허용각과 빛의 양, 담을 수 있는 밝기 범위를 계산했습니다.
읽는 시간 약 12분
연마 금속이나 도금 부품의 스크래치 검사는 대개 같은 화면에서 시작합니다. 화면 일부가 하얗게 포화되고, 그 하이라이트 안에 있어야 할 스크래치는 보이지 않습니다. 노출을 줄이면 나머지가 어두워지고, 임계를 바꾸면 반사 경계가 결함으로 잡히죠.
이 단계에서 필터와 임계로 버티면 과검출과 미검출이 번갈아 늘어납니다. 포화된 화소1 안의 결함 정보는 어떤 후처리로도 되살아나지 않으니, 조명 방식을 잘못 고른 채 알고리즘을 다듬는 시간은 그대로 불량 유출 위험으로 쌓입니다. 같은 화면을 두고 필터를 세 번 바꿔도 하얀 자리는 하얗게 남습니다.
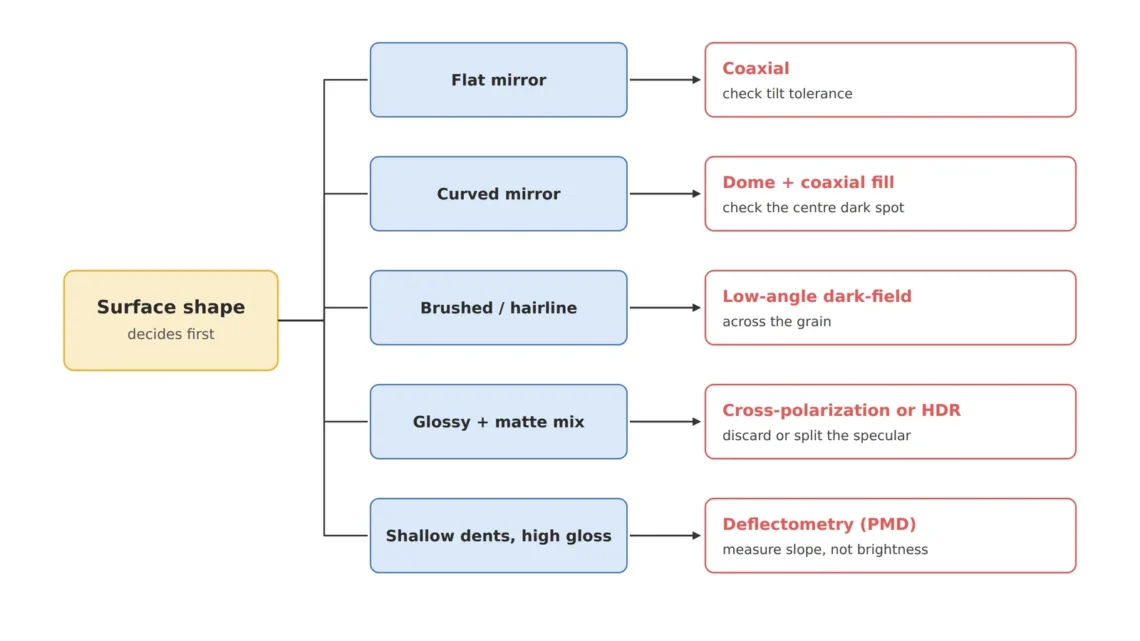
그래서 저는 조명을 표면 모양과 스크래치 모양 두 질문으로 먼저 가릅니다. 표면이 평평한 거울인지, 볼록한 거울인지, 한 방향으로 가공 줄이 난 헤어라인인지, 유광과 무광이 섞였는지에 따라 첫 후보가 달라지거든요. 계산은 4,096 × 3,000 px, 화소 3.45 μm 카메라에 75 mm F5.6 렌즈를 단 셋업으로 통일합니다. 폭 20 μm 스크래치를 3.3칸으로 보려고 6.0 μm/px를 잡으면 FOV는 24.6 × 18.0 mm, 렌즈 주점에서 부품까지는 약 205 mm입니다.
평탄 경면은 동축부터, 허용각을 먼저 잰다
평평한 연마면이나 경면 커버의 스크래치는 동축 조명2이 첫 후보입니다. 광축을 따라 내려온 빛은 평탄한 경면에서 렌즈로 되돌아와 밝은 바탕을 만들고, 스크래치의 기울어진 벽은 빛을 렌즈 밖으로 튕겨 어두운 선으로 남습니다. 바탕이 밝을수록 어두운 선이 또렷해지니, 이 방식의 성패는 바탕이 얼마나 고르게 밝은지에 달려 있습니다.
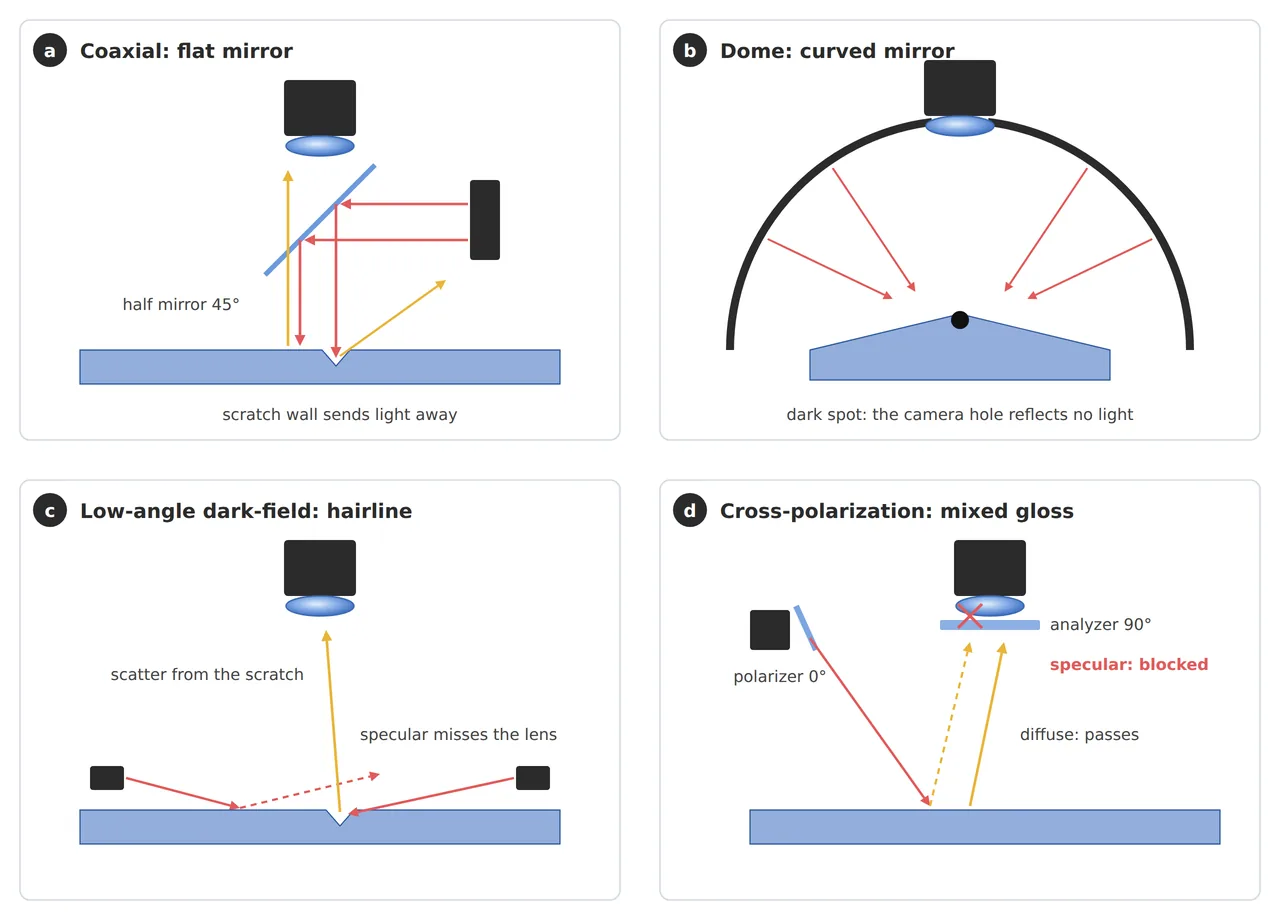
그림 (a)에서는 노란 화살표 두 개를 비교하면 됩니다. 평평한 면에서 곧장 올라가는 빛은 렌즈로 들어가고, 홈 벽에서 비스듬히 튕긴 빛은 렌즈를 비켜 갑니다. 문제는 평평해야 할 면이 조금만 기울어도 바탕 빛이 렌즈를 비켜 간다는 점이에요. 면이 α만큼 기울면 반사된 빛은 2α만큼 꺾이니, 바탕이 밝게 유지되는 기울기 허용각3은 (렌즈 개구 반각 + 조명 퍼짐) ÷ 2입니다.
75 mm F5.6 렌즈의 개구 지름은 75 ÷ 5.6 = 13.4 mm이고, 205 mm 떨어진 부품에서 보면 개구 반각은 1.87°입니다. 확산판이 없는 동축은 퍼짐이 0이라 허용각이 0.93°, 퍼짐 ±10°를 가정한 확산 동축은 5.93°예요. 치구 기울기와 연마 굴곡이 0.93° 안에 들어오면 확산판 없는 동축이 가장 얕은 스크래치까지 어둡게 띄우고, 넘으면 확산 동축이 바탕을 지키는 대신 완만한 홈을 바탕과 같은 밝기로 만듭니다.
0.93°
확산판 없는 동축의 기울기 허용각(개구 반각 1.87°)
5.93°
퍼짐 ±10°를 가정한 확산 동축의 허용각
25%
50:50 하프미러를 두 번 지나 돌아오는 빛의 최대 비율
세 번째 카드는 빛의 예산입니다. 50:50 하프미러4는 내려가는 빛의 절반을 반사하고 돌아오는 빛의 절반만 통과시키니, 센서에 돌아오는 빛은 광원 출력의 최대 25%예요. 저라면 동축을 고를 때 치구 기울기를 열 번쯤 재 본 다음에 광원 출력을 고릅니다. 허용각 계산의 자세한 과정은 동축 조명 글에 있습니다.
곡면 경면은 돔, 구멍이 비치는 자리를 센다
볼록한 도금 캡처럼 곡면이면서 경면인 부품은 기울기가 자리마다 달라 동축 허용각 안에 다 담기지 않습니다. 이때 기본은 돔 조명5이에요. 반구 안쪽 전체를 광원으로 만들어, 곡면이 어느 쪽으로 기울어 있든 빛나는 벽이 비치게 하니까요.
대가는 꼭대기의 카메라 구멍입니다. 구멍은 빛을 내지 못해서, 그 구멍을 되비추는 자리가 어둡게 남습니다(그림 (b)). 평평한 경면 구역이 있다면 계산은 간단해요. 카메라가 구멍 높이에서 내려다볼 때 표면의 한 점은 수평으로 두 배 떨어진 돔 높이의 점을 비추니, 구멍 지름의 절반 크기 원이 검게 찍힙니다. 구멍이 20 mm라면 평평한 구역의 암점은 지름 10 mm입니다. 볼록한 곡면에서는 이보다 작아지고 크기가 곡률에 따라 달라서, 그 계산은 돔 조명 암점 글을 따릅니다.
저는 돔을 쓸 때 분해능보다 유효 검사 면적을 먼저 계산합니다. 암점을 마스크로 덮으면 그 자리는 계속 검사되지 않으니, 돔 안에 동축 보조광을 더해 구멍 자리를 채우는 쪽을 택합니다. 돔은 부품을 덮을 만큼 커야 해서 WD6와 돔 지름을 함께 맞춰야 하고요.
헤어라인은 낮은 빛으로 줄무늬를 가로지른다
한 방향으로 가공 줄이 난 헤어라인 면이나 얕은 스크래치에는 저각 암시야 조명7이 유리할 수 있습니다. 낮은 각도로 들어온 빛은 평탄한 면에서 정반사8되어 렌즈를 비켜 가고, 경사를 가진 흠집 벽에서 꺾인 빛만 렌즈로 들어와 어두운 바탕 위의 밝은 선이 됩니다(그림 (c)). 가공 줄 자체가 경사를 가진 면에서는 동축의 바탕이 줄무늬로 가득 차니, 이 차이가 더 커집니다.
수평에서 15° 위로 들어온 빛이 렌즈 쪽으로 꺾이려면 면이 (90° − 15°) ÷ 2 = 37.5° 안팎으로 기울어 있어야 합니다. 이 셋업의 화각 반각 3.42°와 개구 반각 1.87°를 더해 계산하면, 빛나는 벽의 기울기는 약 35~40°로 좁혀져요. 평평한 바탕은 이 범위 밖이라 어둡게 남고, 가파른 벽을 가진 흠집만 선으로 떠오릅니다. 제 눈에는 이 좁은 각도 범위가 저각 조명의 장점이자 약점입니다.
핵심은 조명 방향을 가공 줄과 직교하게 잡는 데 있습니다. 줄과 나란한 방향에서 들어온 빛은 줄 벽에 거의 걸리지 않거든요. 결함 방향이 여러 개인 부품이라면 사분면 점등이나 다채널 조명으로 방향별 촬영을 나눕니다. 결함 없는 샘플로 학습하는 판별 로직과 암시야를 묶는 구성은 다크필드 조명 글에, 한 헤드로 암시야와 동축을 바꿔 켜는 구성은 소프트웨어 정의 조명 글에 있습니다.
유광과 무광이 섞이면 버리거나 나눠 담는다
도금 핀과 무광 사출 하우징이 한 화면에 있으면, 교차 편광으로 정반사를 버리거나 HDR 멀티 노출9로 두 재질을 나눠 담습니다. 교차 편광10은 조명 쪽 편광판과 렌즈 쪽 검광판을 90°로 두어 편광 방향을 유지한 정반사를 막는 방식이고(그림 (d)), HDR은 노출이 다른 여러 장을 합쳐 한 장이 담지 못하는 밝기 차를 담는 방식입니다.
숫자로 보면 두 방식의 대가가 분명합니다. 이상적인 편광판이라도 광원 쪽에서 절반, 편광이 흐트러진 확산 반사11가 검광판을 지나며 다시 절반이 걸러져, 무광 하우징에서 오는 빛은 편광판이 없을 때의 25% 안팎으로 줄어요. 12비트 한 장이 담는 밝기 범위는 4,096단계, 이론상 72.2 dB이고, 도금 핀의 반사점과 하우징의 밝기 비가 10,000배(80 dB)라면 한 장에는 들어가지 않습니다. 노출을 16배 다르게 두 장 찍어 합치면 담을 수 있는 범위가 24.1 dB 넓어집니다.
선택 기준은 정반사 안의 정보가 필요한지입니다. 필요 없으면 교차 편광, 필요하면 HDR을 고릅니다. 저라면 핀 위의 스크래치까지 찾아야 하는 라인에서는 HDR 쪽에 먼저 손을 듭니다. 교차 편광을 고른다면 금속 정반사에 원형 편광 성분이 섞일 수 있어 차단이 재질과 입사각에 따라 흔들린다는 점도 계산에 넣습니다(교차 편광 글). HDR은 여러 장을 찍는 동안 부품이 멈춰 있거나 영상을 정확히 겹칠 수 있어야 하고요(HDR 멀티 노출 글). 고광택 사출품의 얕은 함몰처럼 모양 자체가 결함이라면 두 방식 대신 기울기를 직접 재는 방법이 맞는 경우도 있습니다(위상측정 편향법(PMD) 글).
표면 모양으로 고르는 네 줄
네 표면을 사양서 줄로 옮기면 아래와 같습니다. 조명 칸은 먼저 시도할 방식이고, 근거 칸에는 그 방식이 버티는 한계를 적었습니다.
| 항목 | 기준값 | 조건·근거 | 풀어 쓰면 |
|---|---|---|---|
| ① 최소 불량 사이즈 | 폭 20 μm 스크래치 = 3.3칸(6.0 μm/px) | 4,096 × 3,000 px, 3.45 μm, 75 mm F5.6, FOV 24.6 × 18.0 mm | 스크래치 폭에 화소 세 칸 남짓 |
| ② 평탄 경면 | 확산판 없는 동축(치구 기울기 0.93° 이내), 넘으면 확산 동축(5.93°) | 허용각 = (개구 반각 1.87° + 퍼짐) ÷ 2, 하프미러로 빛은 최대 25% | 면이 0.93°만 기울어도 바탕이 어두워진다 |
| ② 곡면 경면 | 돔 + 동축 보조광 | 평평한 구역의 암점 = 구멍 지름의 절반(20 mm 구멍이면 10 mm), 곡면에서는 더 작음 | 카메라 구멍이 비치는 자리를 채운다 |
| ② 헤어라인 | 가공 줄과 직교하는 15° 저각 조명 | 빛나는 벽 기울기 약 35~40°(화각 반각 3.42°, 개구 반각 1.87°) | 낮은 빛으로 줄을 가로지른다 |
| ② 유광 + 무광 | 교차 편광(빛 25% 안팎) 또는 HDR 두 장(노출 16배, +24.1 dB) | 12비트 한 장 72.2 dB, 밝기 비 10,000배는 80 dB | 반사를 버리거나 두 장에 나눠 담는다 |
| ② WD | 렌즈 주점에서 부품까지 약 205 mm, 실제 WD는 렌즈 데이터로 확정 | 동축 함체 높이, 돔 지름, 저각 링 높이를 모두 WD 안에 | 조명마다 차지하는 높이가 다르다 |
| ③ 알고리즘 파라미터 | 포화 화소는 판정 불가로 따로 집계, 필터는 조명과 노출로 포화를 줄인 뒤에 | 포화된 자리의 결함 정보는 되살아나지 않음(필터링 순서 글) | 날아간 자리는 검사하지 않은 자리 |
조명 선택을 가르는 첫 기준은 결함 크기보다 표면 모양입니다. 같은 20 μm 스크래치라도 표면이 헤어라인으로 바뀌면 첫 후보가 동축에서 저각 조명으로 바뀌고, 곡면이 되면 돔으로 넘어갑니다. 방식마다 WD 안에서 차지하는 높이가 달라서, 후보가 둘 이상 남았다면 기구 배치 단계에서 두 방식의 공간을 모두 예약해 두는 편이 안전합니다.
다른 방법이 더 맞는 경우도 있습니다. 비드 블라스트처럼 확산 마감된 금속은 정반사가 약해 동축의 밝은 바탕이 생기지 않으니, 비스듬한 조명이 빛의 양과 콘트라스트 모두에서 낫습니다. 결함이 모양보다 색이나 변색이라면 조명 각도보다 파장 선택이 맞을 수 있어요(파장 선택 글). 한 방향 조명으로 콘트라스트가 이미 충분하다면 돔이나 HDR처럼 공간과 촬영 시간을 더 쓰는 방식은 과합니다. 금속 표면의 반사 특성은 연마 조건과 코팅, 산화막에 따라 크게 달라지니, 어느 조명이 유리할지는 샘플 테스트 전 확언 불가입니다.
표면 모양에서 조명을 고르는 순서는 조명을 처음 다루는 사람이 카탈로그를 펼치기 전에 손에 익혀 둘 만한 판단입니다. 설비 예산을 정하는 쪽에서 보면, 조명 후보가 둘 남았을 때 두 방식의 공간을 미리 예약하는 비용이 나중에 조명을 바꾸며 치구를 다시 만드는 비용보다 작습니다. 이 글은 기술 설명이며 투자 권유가 아닙니다. 자세한 내용은 면책조항을 참고하세요.
현장 노트
반사가 심한 금속 부품이 넘어오면 저는 필터 이야기를 꺼내기에 앞서 표면을 네 갈래로 나눠 영역마다 조명 후보를 적습니다. 평탄 경면 구역은 치구에 열 번 앉혀 보며 동축 바탕이 0.93° 허용각 안에서 버티는지 보고, 곡면 구역은 돔 구멍이 비치는 자리의 크기를 잽니다. 조명 조건을 나눠 두 번 찍어야 한다면 검사 시간을 다시 나눠야 하니, 영역별 조명 표와 촬영 시간을 같은 표에 둡니다. 조명마다 WD 안에서 차지하는 높이도 그 표의 한 칸입니다.
현장 체크포인트
현장 노트의 영역별 표를 조명 사양으로 옮기기 전에 아래 질문에 답해 봅니다.
- 후보 조명이 차지하는 높이가 WD와 함께 확보되는가? (동축 함체 높이, 돔 지름, 저각 링 높이를 모두 넣어서)
- 표면을 평탄 경면, 곡면 경면, 헤어라인, 혼재로 먼저 나눴는가? (같은 스크래치라도 첫 후보가 달라진다)
- 동축이라면 치구 기울기와 연마 굴곡이 허용각 안에 드는가? (확산판 없이 0.93°, 확산 ±10°면 5.93°)
- 돔이라면 구멍이 비치는 암점의 크기와 유효 검사 면적을 계산했는가? (평평한 구역은 구멍 지름의 절반)
- 포화 영역을 필터로 다루기 전에 조명과 노출로 줄였는가? (포화 화소는 판정 불가로 따로 센다)
- 한도 견본으로 방식별 비교 촬영을 했는가? (반사 특성은 로트와 코팅에 따라 달라진다)
자주 묻는 질문
편광 필터 하나로 금속 반사를 지울 수 없나요?
금속은 비스듬히 반사할 때 편광 상태가 비틀려, 비금속 표면만큼 깔끔하게 막히지 않는 경우가 많습니다. 차단이 덜 된 자리는 여전히 포화될 수 있어서, 교차 편광을 쓰더라도 포화 화소 수를 따로 세어 효과를 확인합니다.
HDR이면 노출을 몇 장으로 나누나요?
담아야 할 밝기 비와 센서 한 장의 범위로 정합니다. 밝기 비가 80 dB이고 한 장이 이론상 72.2 dB라면 계산으로는 두 장이면 충분하지만, 실제 센서는 노이즈 때문에 이론값보다 범위가 좁아 여유를 두고 노출 비를 정합니다. 장수가 늘수록 부품이 멈춰 있어야 하는 시간도 늘어납니다.
필터를 먼저 고르면 안 되나요?
포화된 화소에는 결함 정보가 남아 있지 않아서 필터가 다룰 재료가 없습니다. 조명과 노출로 포화를 줄인 다음에 바이래터럴 같은 가장자리 보존 필터를 고르는 순서가 맞고, 그 순서의 계산은 필터링 순서 글에 있습니다.
용어 풀이
- [1] 포화 saturation
화소가 담을 수 있는 가장 밝은 값에 닿아 그보다 밝은 빛을 구별하지 못하는 상태입니다. 하얗게 날아간 자리에는 결함의 흔적도 남지 않습니다. ↩ - [2] 동축 조명 coaxial illumination
하프미러로 빛을 카메라 광축과 같은 방향으로 내려보내는 조명입니다. 평평한 광택 면은 밝게, 기울어진 비탈은 어둡게 찍힙니다. ↩ - [3] 기울기 허용각 tilt tolerance
평평해야 할 면이 기울어도 바탕이 밝게 유지되는 최대 각도입니다. 반사는 기울기의 두 배로 꺾이니 생각보다 작습니다. ↩ - [4] 하프미러 half mirror, beam splitter
빛의 절반은 반사하고 절반은 통과시키는 거울입니다. 빛이 오갈 때 두 번 지나니 돌아오는 빛은 4분의 1이 됩니다. ↩ - [5] 돔 조명 dome illumination
반구 모양 안쪽 벽 전체가 고르게 빛나며 부품을 사방에서 감싸 비추는 조명입니다. 카메라는 꼭대기 구멍으로 들여다봅니다. ↩ - [6] WD working distance, 작동 거리
렌즈 앞면에서 검사할 면까지의 거리입니다. 동축 함체, 돔, 저각 링이 모두 이 거리 안에 들어가야 합니다. ↩ - [7] 저각 암시야 조명 low-angle dark-field
낮은 각도에서 비춰 평평한 면의 반사가 렌즈를 비켜 가게 하는 조명입니다. 바탕은 어둡고 흠집의 벽만 밝게 빛납니다. ↩ - [8] 정반사 specular reflection
매끈한 면에서 빛이 들어온 각도와 같은 각도로 한 방향으로만 튕겨 나가는 반사입니다. 거울에 비친 손전등이 그 예입니다. ↩ - [9] HDR 멀티 노출 high dynamic range, HDR
노출을 달리한 여러 장을 합쳐 한 장보다 넓은 밝기 범위를 담는 방법입니다. 찍는 동안 부품이 움직이면 합친 영상이 어긋납니다. ↩ - [10] 교차 편광 cross-polarization
조명 쪽 편광판과 렌즈 쪽 검광판을 90°로 엇갈려 정반사를 막는 방법입니다. 확산 반사는 편광이 흐트러져 일부가 통과합니다. ↩ - [11] 확산 반사 diffuse reflection
거친 면이나 안료층에서 빛이 사방으로 흩어져 돌아오는 반사입니다. 어느 방향에서 봐도 밝기가 비슷합니다. ↩
참고 자료
- Edmund Optics, System Throughput, f/#, and Numerical Aperture: f/# = 초점거리 ÷ 유효 개구 지름
- 계산식: 동축 허용각 = (개구 반각 + 조명 퍼짐) ÷ 2, 개구 반각 = arctan(f ÷ N ÷ 2 ÷ 물체 거리), 저각 조명에서 빛나는 면 기울기 = (90° − 입사 앙각 ∓ (화각 반각 + 개구 반각)) ÷ 2, 평평한 경면의 돔 암점 지름 = 구멍 지름 ÷ 2, 다이내믹 레인지 = 20 × log10(밝기 비). 계산 가정: 4,096 × 3,000 px, 3.45 μm, 75 mm F5.6, 6.0 μm/px, 물체 거리 약 205 mm, 확산 동축 퍼짐 ±10°, 이상적인 편광판
함께 읽으면 좋은 글 — 반사가 심한 표면 촬영 대응법 · 머신비전 조명 6가지 방식과 선택 기준 · 연마 금속면의 미세 스크래치는 동축 조명만으로 끝나지 않는다

Noctvision
2005년부터 생산설비의 기계설계와 프로젝트 관리를 맡아 온 엔지니어입니다. 설비에 들어가는 카메라·렌즈·조명을 수식과 공개 자료로 계산하고, 가정과 출처를 함께 밝혀 기록합니다.


함께 읽으면 좋은 글
머신비전 설비 도입 전 사양서에 먼저 적어야 할 것
높이가 흔들릴 때 텔레센트릭 렌즈는 F16보다 F7.1이 낫다