PCB·반도체 표면검사, 육안이 놓치는 15~40μm의 경계선
최근 한국머신비전산업협회 뉴스레터를 통해 뷰웍스의 2026년 상반기 영업이익이 전년 대비 127%가량 증가했다는 잠정 실적 소식을 접했습니다. 수치 자체보다 눈길이 간 곳은 배경입니다. 이런 수요 증가는 결국 사람의 눈으로는 더 이상 잡히지 않는 미세 불량에 대한 품질 기준이 산업 전반에서 빨라지고 있다는 신호이기 때문입니다.
PCB나 반도체 패키징 라인에는 여전히 육안 검사가 남아 있습니다. 문제는 15~40μm급 미세 스크래치, 솔더 브릿지, 이물이 사람의 실질 분해능 밖에 있다는 점입니다. 유출은 필드 클레임과 라인 재작업 비용으로 돌아옵니다. 해법은 결함을 도드라지게 하는 광학 셋업과, 그 신호를 놓치지 않는 알고리즘 파라미터의 조합입니다.
FOV와 분해능의 함정
검사 설계는 최소 불량 사이즈 정의에서 시작해야 합니다. FOV를 넓히면 픽셀당 실측 면적이 커져 15~40μm급 결함이 1px 미만으로 뭉개지기 때문입니다. 빈티지 필름 카메라의 광각 렌즈가 화각은 넓혀도 디테일을 희생시키는 것과 같은 이치입니다. 300mm 폭 패널을 한 시야에 담으면 브릿지가 배경 노이즈에 묻힙니다. FOV와 분해능은 항상 최소 검출 사이즈 역산에서 출발해야 합니다.
표면 재질과 조명 전략
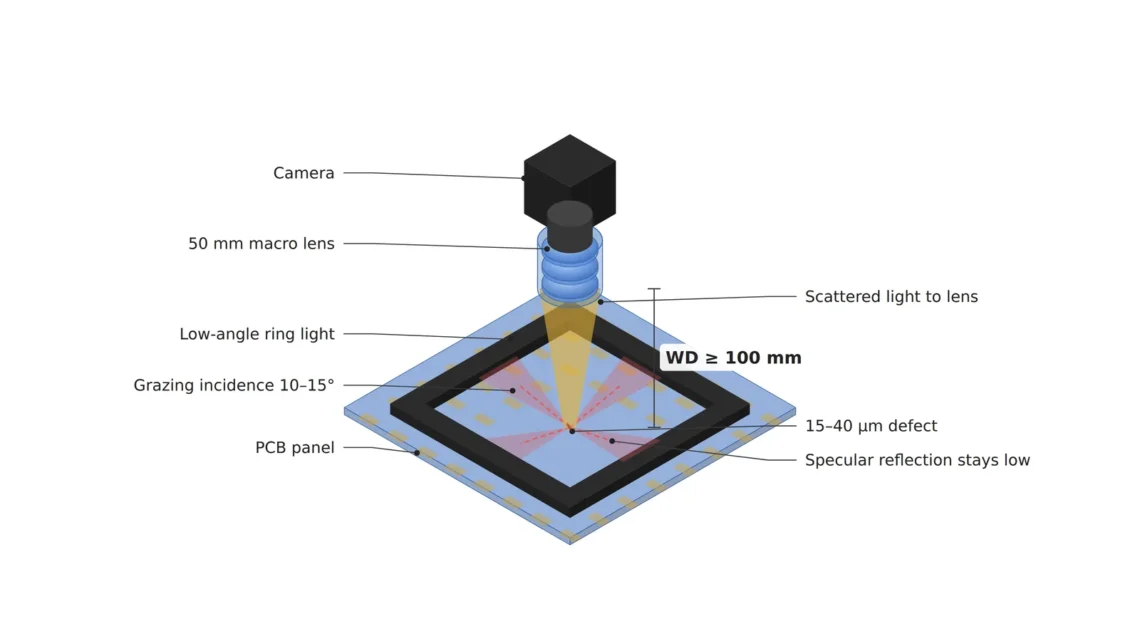
솔루션 이전에 대상물의 표면 재질과 반사율부터 확인해야 합니다. PCB 솔더마스크는 무광에 가까워 확산조명으로도 콘트라스트가 살지만, 솔더볼 같은 금속 광택 표면은 정반사가 강해 결과가 정반대로 나타납니다. 저각 암시야 조명은 단차의 그림자를 키워 콘트라스트를 올리지만, 난반사가 심한 도금 표면은 조명 각도 5도 차이로도 결과가 뒤집힐 수 있어 샘플 테스트 전 확언 불가합니다.
렌즈와 WD 확보
렌즈 스펙을 제안할 때는 WD 확보 여부를 반드시 함께 명시해야 합니다. 반도체 패키징 라인은 핸들러나 조명 모듈과의 간섭 때문에 WD가 부족하면 원하는 배율의 매크로 렌즈를 앉히기 어렵습니다. 25μm 결함을 3px 이상으로 잡으려면 8μm/px 이하 해상도가 필요하고, 50mm 렌즈는 WD 100mm 이상을 확보해야 저각 조명 공간도 함께 확보됩니다.
| 항목 | 내용 |
|---|---|
| 최소 검출 불량 사이즈 | 15~40μm (미세 스크래치, 솔더 브릿지, 이물) |
| 광학 셋업 | 저각 암시야 조명(입사각 10~15°, 조도 약 2,000lx) + 매크로 렌즈 50mm, WD 100mm 이상 확보, 해상도 8μm/px 이하 |
| 알고리즘 파라미터 | 컨트라스트 임계값(상대값) 15~20% 이상, 블롭 사이즈 필터 3px 이상만 결함 판정, 모폴로지 필터로 노이즈 제거 |
세 요소는 서로를 규정합니다. 최소 결함 사이즈가 해상도를, 해상도가 조명·WD 여유를, 그 결과가 알고리즘 파라미터의 유효 범위를 좁힙니다. 하나가 어긋나면 나머지로는 보정이 어렵습니다.
계산 예시 — 300 mm 패널을 한 시야에 담을 수 없는 이유
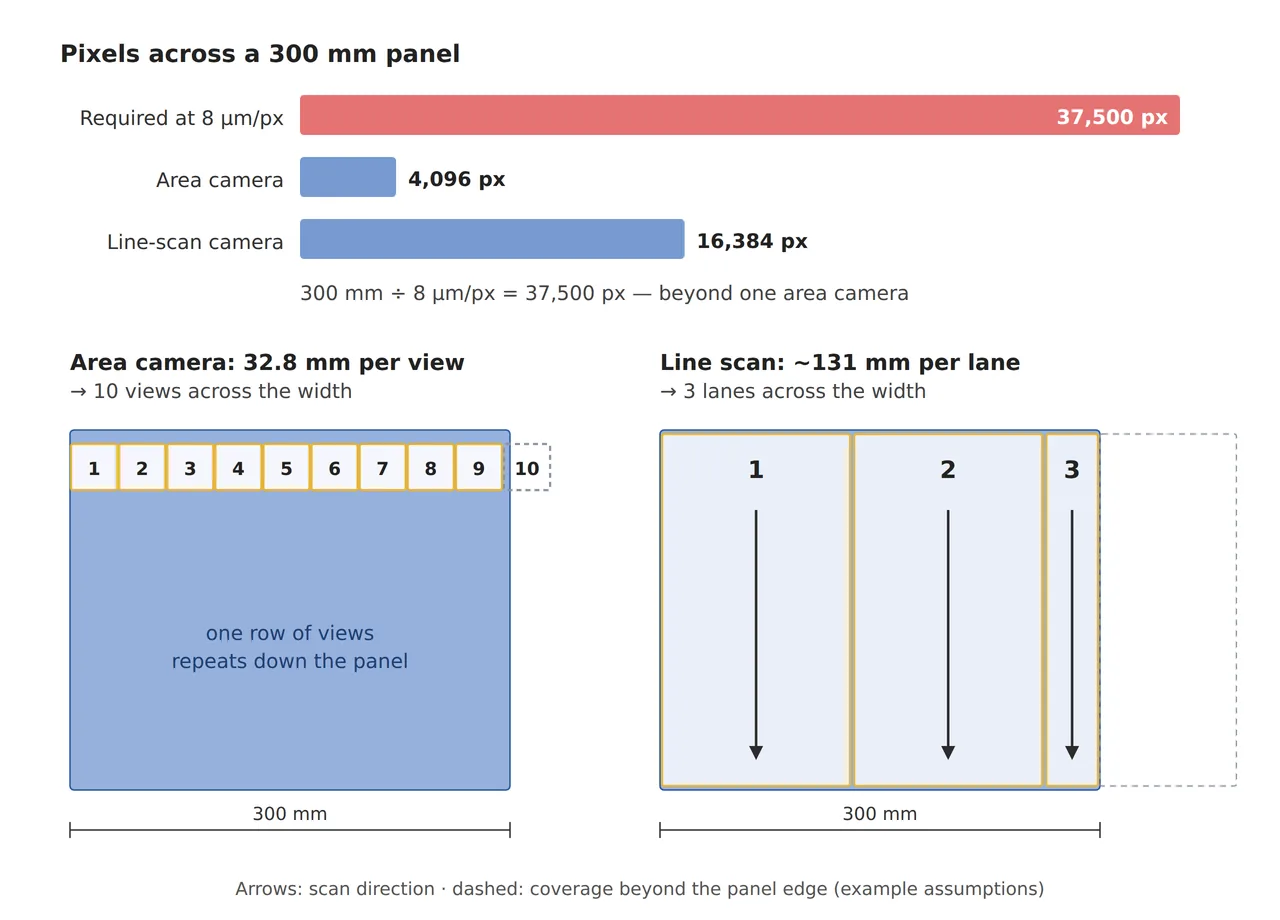
8 μm/px라는 분해능 조건을 패널 폭에 적용해 보면 한 시야 촬영이 왜 불가능한지 숫자로 드러납니다. 필요한 화소 수는 “시야 폭 ÷ 분해능”이기 때문입니다. 300 mm 폭을 8 μm/px로 담으려면 가로 37,500 px가 필요한데, 이는 일반적인 에어리어 카메라 한 대의 범위를 크게 넘습니다. 가로 4,096 px 카메라라면 한 시야가 약 32.8 mm이므로 겹침 없이도 10개 시야로 나눠야 하고, 16,384 px 라인스캔 카메라라도 한 번에 약 131 mm라 3개 레인이 필요합니다(수치는 예시 가정). 결국 “한 번에 다 찍는다”는 요구가 있으면 분해능을 포기하는 것이고, 분해능을 지키려면 분할 촬영이나 라인스캔 구성이 설계의 출발점이 됩니다.
현장 체크포인트
- 검사 대상 표면의 재질과 반사율(정반사/난반사)을 먼저 측정했는가. 난반사가 심하면 샘플 테스트 전 확언 불가
- 최소 검출 불량 사이즈(μm)를 기준으로 픽셀 해상도를 역산했는가
- 렌즈·조명 배치 시 WD(작동거리) 확보 여부를 실제 설치 공간 기준으로 재확인했는가
- 알고리즘 컨트라스트 임계값과 블롭 필터가 조도(lx) 변동에도 안정적인지 검증했는가
현장 노트
육안 분해능 경계에 걸친 결함은 검사자마다, 심지어 같은 검사자도 그날 조명 컨디션에 따라 보였다 안 보였다 하는 걸 여러 번 겪었습니다. 사람 눈에 의존하는 판정 대신 고정된 FOV와 분해능으로 광학 셋업을 먼저 확보하고 나서야 판정이 안정됐습니다. 표면 재질별 반사율은 여전히 로트마다 확인하고 있습니다.


함께 읽으면 좋은 글
2D 콘트라스트로는 안 보이는 것: 3D 구조광 검사가 솔더 조인트 높이를 재는 법
반짝이는 부품은 왜 열화상 카메라에서 차갑게 보일까